- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Những thành phần đế khuôn và bộ phận tiêu chuẩn nào cần thiết cho khuôn ép phun chính xác?
Việc ép phun chính xác phụ thuộc vào nhiều thứ hơn là khoang và lõi. Đế khuôn cung cấp khung cấu trúc giữ hệ thống đúc lại với nhau, trong khi các bộ phận tiêu chuẩn kiểm soát việc căn chỉnh, chuyển động, định vị và đẩy bộ phận ra. Nếu các bộ phận này không được kết hợp tốt hoặc được sản xuất không chính xác thì các vấn đề như chớp sáng, mài mòn không đồng đều, kích thước các bộ phận không nhất quán, khó mở khuôn và lỗi dụng cụ sớm có thể xảy ra. Lựa chọn quyềnCơ sở khuôn mẫu và phần tiêu chuẩndo đó các thành phần là một bước cơ bản trong việc xây dựng một khuôn ép phun đáng tin cậy.
Một cụm khuôn được thiết kế tốt kết hợp các vật liệu tấm phù hợp, gia công chính xác, hệ thống dẫn hướng đáng tin cậy, các bộ phận phun được lựa chọn chính xác và các phụ kiện tương thích. Cấu hình yêu cầu thay đổi tùy theo kích thước khuôn, đặc tính nhựa, cách bố trí khoang, áp suất phun, khối lượng sản xuất và thông số kỹ thuật của máy ép phun.Công ty TNHH Công nghiệp Khuôn mẫu Moldburgercung cấp đế khuôn và các bộ phận khuôn chính xác cho các ứng dụng công nghiệp, với các thông số kỹ thuật đã được công bố bao gồm thép P20, thép loại 1.2311, các bộ phận dẫn hướng SUJ2 và chốt đẩy SKD61. Hiểu được chức năng và tiêu chí lựa chọn của từng thành phần giúp các nhà thiết kế khuôn mẫu và nhóm mua hàng đưa ra quyết định sáng suốt hơn.
Mục lục
1. Tấm đế khuôn nào là cần thiết để khuôn ép ổn định?
2. Thành phần tiêu chuẩn nào kiểm soát việc căn chỉnh, chuyển động và đẩy ra?
3. Vật liệu, dung sai và chất lượng sản xuất nên được đánh giá như thế nào?
Tấm đế khuôn nào là cần thiết để khuôn ép ổn định?
Đế khuôn là cấu trúc hỗ trợ giữ khoang, lõi, hệ thống dẫn hướng, cơ cấu đẩy và các bộ phận chức năng khác ở vị trí dự định của chúng. Trong quá trình ép phun, cụm lắp ráp phải chịu lực kẹp, áp suất phun, đóng mở lặp đi lặp lại và thay đổi nhiệt. Đế phải duy trì sự ổn định về kích thước trong các điều kiện vận hành này. Ngay cả khi khoang và lõi đã được gia công chính xác, độ cứng của tấm không đủ hoặc độ liên kết kém có thể ảnh hưởng đến phần đúc cuối cùng.
Việc sắp xếp tấm phụ thuộc vào thiết kế khuôn. Khuôn hai tấm thông thường thường bao gồm tấm kẹp trên, tấm khoang, tấm lõi, tấm đỡ, khối đệm, tấm đẩy và tấm kẹp đáy. Dụng cụ phức tạp hơn có thể yêu cầu các tấm hoặc miếng đệm bổ sung để chứa thanh trượt, bộ nâng, đường chạy nóng hoặc các bố trí phóng đặc biệt. Mỗi tấm có một vai trò cơ học xác định và kích thước của nó phải được xác định theo cách bố trí khuôn thay vì chỉ được chọn bằng cách tham khảo kích thước khuôn danh nghĩa.
Những tấm nào tạo thành cụm kết cấu chính?
Các thành phần sau đây thường được xem xét khi chỉ định đế khuôn:
- Tấm kẹp phía trên:Kết nối mặt đứng yên của khuôn với tấm ép cố định của máy ép phun. Nó cung cấp bề mặt lắp đặt cho cụm khuôn trên và chứa ống lót nhánh khi cần thiết.
- Tấm khoang:Hỗ trợ chèn khoang hoặc chứa gia công khoang trực tiếp. Độ phẳng, độ dày và độ cứng của nó ảnh hưởng đến mức độ ổn định của mặt khoang trong quá trình kẹp.
- Tấm lõi:Giữ các tính năng chèn lõi hoặc hình thành lõi. Nó phải duy trì mối quan hệ được thiết kế với tấm khoang trong suốt chu kỳ sản xuất lặp đi lặp lại.
- Tấm hỗ trợ:Gia cố cụm mặt lõi và giúp chống uốn cong dưới áp suất phun. Độ dày yêu cầu và sự sắp xếp hỗ trợ phụ thuộc vào diện tích dự kiến, cách bố trí khoang và tải trọng đúc dự kiến.
- Khối đệm:Tạo không gian cần thiết cho cụm đầu phun di chuyển. Kích thước của chúng xác định hành trình phóng có sẵn và phải cho phép đủ khoảng trống cho các bộ phận chuyển động.
- Tấm giữ đầu phun và tấm đẩy:Giữ và dẫn động các chốt đẩy, ống bọc và các bộ phận đẩy khác. Chuyển động của chúng phải song song và không bị can thiệp.
- Tấm kẹp đáy:Kết nối mặt chuyển động của khuôn với tấm ép chuyển động và cung cấp giao diện lắp đặt và hỗ trợ cần thiết.
Những tấm này hoạt động như một hệ thống cơ khí được kết nối. Ví dụ, việc tăng độ dày của tấm đỡ có thể cải thiện khả năng chống biến dạng, nhưng nó cũng ảnh hưởng đến chiều cao tổng thể của khuôn và không gian máy sẵn có. Tương tự, việc thay đổi chiều cao khối đệm có thể ảnh hưởng đến hành trình đẩy và khoảng trống dành cho các bộ phận quay trở lại. Do đó, việc xem xét thiết kế nên xem xét việc xếp chồng hoàn chỉnh các đĩa chứ không phải coi mỗi đĩa là một hạng mục mua độc lập.
Thông số kỹ thuật vật liệu và độ cứng nào có liên quan?
Lựa chọn vật liệu phải phản ánh nhu cầu cơ học được đặt trên mỗi tấm. Thông tin về đế khuôn ProSeries được công bố từ Moldburger Mold Industry Co., Ltd. xác định thép được làm cứng trước P20 và thép loại 1.2311 làm vật liệu cơ bản. Độ cứng được liệt kê là 28 đến 32 HRC, với độ bền kéo từ 965 đến 1200 N/mm2 và cường độ năng suất tối thiểu là 800 N/mm2. Các giá trị này cung cấp thông tin tham khảo để đánh giá cấu hình ProSeries đã nêu nhưng người mua nên xác nhận chứng chỉ vật liệu và thông số kỹ thuật áp dụng cho đơn đặt hàng chính xác.
| Thành phần | Tài liệu đã xuất bản | độ cứng công bố | Tình trạng bề mặt được liệt kê |
| Tấm kẹp A và B | P20 / 1.2311 | 28 đến 32 HRC | Mặt đất và đánh bóng |
| Tấm đỡ S | thép cacbon 1045 | 18 đến 22 HRC | Đất |
| Vỏ máy phun C và D | P20 / 1.2311 | 28 đến 32 HRC | Đất |
| Trụ dẫn hướng và ống lót | Thép chịu lực SUJ2 | 58 đến 62 HRC | Làm cứng và nghiền |
| Chân đẩy | Thép công cụ SKD61/H13 | 48 đến 52 HRC | Mặt đất chính xác |
Đối với khuôn đa năng, P20 thường được chọn vì nó mang lại sự cân bằng thực tế về khả năng gia công, khả năng đánh bóng và hiệu suất cơ học. Dụng cụ có ứng suất cao hơn có thể yêu cầu loại thép khác hoặc bố trí giá đỡ chắc chắn hơn. Việc lựa chọn vật liệu cũng phải tính đến nhựa đúc. Ví dụ, nhựa gia cố bằng sợi thủy tinh có thể làm tăng độ mài mòn trên bề mặt khuôn và các bộ phận chuyển động. Môi trường xử lý nhạy cảm với chất ăn mòn hoặc độ ẩm có thể yêu cầu vật liệu chống ăn mòn ở một số khu vực được chọn.
Kích thước đế khuôn phải phù hợp với máy như thế nào?
Khả năng tương thích vật lý cũng quan trọng như chất lượng vật liệu. Đế khuôn phải vừa với kích thước trục lăn của máy và khoảng cách giữa các thanh giằng, trong khi vòng định vị, lỗ lắp, chiều cao tổng thể và giao diện đầu phun của nó phải phù hợp với thông số kỹ thuật của máy. Người thiết kế khuôn cũng cần xem xét ánh sáng ban ngày sẵn có, hành trình mở tối đa, độ dày khuôn tối thiểu và khả năng kẹp của máy.
Ma trận kích thước được công bố của ProSeries cung cấp năm cấu hình tham chiếu. Các số liệu bên dưới mô tả kích thước tấm được liệt kê và chiều cao tổng thể, không phải là phạm vi kích thước chung cho mọi đế khuôn tùy chỉnh.
| Kích thước cơ sở | Độ dày tấm | Độ dày tấm B | Độ dày tấm S | Chiều cao tổng thể |
| 1515 | 50mm | 50mm | 25 mm | 146 mm |
| 2020 | 60mm | 60mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35mm | 216 mm |
| 3030 | 80mm | 80mm | 40mm | 251 mm |
| 3535 | 90mm | 90mm | 45mm | 286 mm |
Khi xem xét báo giá, nhóm kỹ thuật của chúng tôi sẽ nhận được bản vẽ khuôn, model máy, thông tin về nhựa, cách sắp xếp khoang và khối lượng sản xuất dự kiến. Những chi tiết này giúp xác định xem cấu hình tiêu chuẩn có phù hợp hay không hoặc độ dày tấm, vị trí đỡ, bố trí làm mát hoặc chi tiết lắp đặt có cần sửa đổi hay không. Moldburger Mold Industry Co., Ltd. cung cấp các tùy chọn đế khuôn cho các ứng dụng ép phun và người mua nên xác nhận bản vẽ cuối cùng và lịch trình vật liệu trước khi bắt đầu sản xuất.
Thành phần tiêu chuẩn nào kiểm soát việc căn chỉnh, chuyển động và đẩy ra?
Các bộ phận tiêu chuẩn thường nhỏ hơn các tấm khuôn chính nhưng ảnh hưởng của chúng đến khả năng lặp lại là rất đáng kể. Chúng hướng dẫn chuyển động đóng và mở, giữ các nửa khuôn trong mối quan hệ đã định, giải phóng sản phẩm đúc và bảo vệ các cụm chuyển động khỏi sự dịch chuyển không mong muốn. Khuôn có thể có đế cứng và khoang được gia công chính xác trong khi vẫn tạo ra các bộ phận không nhất quán nếu các bộ phận dẫn hướng hoặc đẩy của nó được xác định không chính xác.
Việc lựa chọn các thành phần tiêu chuẩn nên bắt đầu bằng chuyển động và các yêu cầu chức năng của khuôn. Khuôn hai tấm đơn giản có thể sử dụng trụ dẫn hướng thông thường và bố trí ống lót có chốt đẩy. Khuôn có các gân sâu, các đặc điểm hình trụ, các đường cắt bên dưới hoặc các bề mặt thẩm mỹ mỏng manh có thể cần các ống đẩy, bộ nâng, tấm chống mòn hoặc các bộ phận dẫn hướng và khóa bổ sung. Số lượng và sự sắp xếp của các thành phần này phải được xác định trong quá trình thiết kế khuôn.
Tại sao trụ dẫn hướng và ống lót dẫn hướng lại cần thiết?
Trụ dẫn hướng và ống lót dẫn hướng kiểm soát vị trí tương đối của nửa khuôn chuyển động và cố định trong quá trình mở và đóng. Mục đích của chúng là hướng dẫn tổ hợp vào đúng vị trí trước khi khoang và lõi gặp nhau. Dẫn hướng chính xác giúp giảm sự tiếp xúc không đồng đều, bảo vệ các bề mặt phân khuôn và duy trì sự căn chỉnh lặp lại qua nhiều chu kỳ đúc.
Một hệ thống dẫn hướng điển hình bao gồm các trụ cứng được lắp đặt ở một bên của khuôn và các ống lót phù hợp được lắp đặt ở mặt kia. Sự vừa khít giữa hai bộ phận phải cho phép chuyển động trơn tru đồng thời hạn chế lực tác động ngang quá mức. Khoảng hở quá lớn có thể cho phép chuyển động không mong muốn và làm tăng nguy cơ lệch trục. Lắp quá chặt có thể gây ra ma sát, sinh nhiệt, tạo vết hoặc kẹt, đặc biệt khi bôi trơn không đủ hoặc khuôn bị nhiễm bẩn.
Thông số kỹ thuật ProSeries đã công bố xác định thép chịu lực SUJ2 dành cho trụ dẫn hướng và ống lót, có độ cứng từ 58 đến 62 HRC và được tôi cứng và hoàn thiện trên mặt đất. Đây là tài liệu tham khảo có ý nghĩa về vật liệu và độ cứng cho cấu hình được liệt kê. Tuy nhiên, người mua cũng nên kiểm tra đường kính trụ thực tế, chiều dài làm việc, chiều dài ống lót, cấp độ vừa vặn, độ nhám bề mặt, cách bố trí bôi trơn và dung sai kích thước trên bản vẽ thành phần.
Hệ thống dẫn hướng phải được thiết kế phù hợp với kích thước và trọng lượng của khuôn. Các khuôn lớn có thể cần các bộ phận dẫn hướng bổ sung hoặc các tính năng căn chỉnh bổ sung để quản lý tải không đồng đều. Trong các khuôn có tác động bên, người thiết kế cũng phải đảm bảo rằng các trụ dẫn hướng, chốt góc, thanh trượt và khối khóa không gây trở ngại trong quá trình mở. Hệ thống dẫn hướng phải được kiểm tra tình trạng mài mòn và bôi trơn trong quá trình bảo trì khuôn theo lịch trình.
Các chốt đẩy và ống bọc ảnh hưởng đến việc tháo bộ phận như thế nào?
Hệ thống đẩy loại bỏ thành phần đúc ra khỏi lõi sau khi làm mát và mở khuôn. Các chốt đẩy thường được sử dụng để đẩy vào các khu vực thích hợp của bộ phận, trong khi các chốt đẩy rất hữu ích xung quanh các trùm hình trụ hoặc các chốt lõi nơi cần có bề mặt tiếp xúc xung quanh. Sự lựa chọn phụ thuộc vào hình dạng bộ phận, độ dày thành, góc nghiêng, độ co của vật liệu và vị trí của các dấu phóng có thể chấp nhận được.
Vị trí chốt đẩy là một quyết định thiết kế, không chỉ đơn giản là vấn đề phân bổ đều các chân. Lực nên được tác dụng lên những vùng có thể chịu được tải trọng phóng ra mà không để lại dấu vết rõ ràng, biến dạng hoặc làm trắng do căng thẳng. Thành mỏng và gân hẹp có thể yêu cầu bố trí đẩy khác với các phần kết cấu dày. Nếu bộ phận bám chặt vào lõi, người thiết kế có thể cần phải tăng diện tích phóng hiệu quả hoặc sửa lại bản phác thảo và độ hoàn thiện bề mặt thay vì dựa vào một số chốt chịu tải nặng.
Các chân đẩy phải thẳng, được lắp đúng cách và được hỗ trợ đầy đủ. Chiều dài không được hỗ trợ quá mức có thể làm tăng nguy cơ bị uốn cong. Chiều cao chốt không chính xác có thể tạo ra dấu vết hoặc nhả không đều, trong khi căn chỉnh kém có thể khiến chốt cọ vào lỗ của nó. Ống bọc đầu phun yêu cầu sự chú ý tương tự về độ đồng tâm và khe hở khi chạy vì chúng hoạt động xung quanh chốt lõi và có thể phải chịu tải trọng bên trong quá trình phóng.
Đối với cấu hình ProSeries đã công bố, vật liệu chốt đẩy được liệt kê là thép công cụ SKD61 H13, có độ cứng từ 48 đến 52 HRC và lớp hoàn thiện được mài chính xác. Thông số kỹ thuật này phải được coi là thông tin tham khảo cho cấu hình sản phẩm đã nêu thay vì giả định rằng mọi chốt đẩy hoặc ống bọc đều sử dụng cùng một loại. Người mua nên xác nhận đường kính, chiều dài, kiểu đầu, hình dạng đầu, độ cứng và bất kỳ lớp phủ hoặc xử lý bề mặt đặc biệt nào cần thiết cho ứng dụng.
Những thành phần nào khác hoàn thành hệ thống di chuyển khuôn?
Một số thành phần bổ sung có thể được yêu cầu để đạt được hoạt động khuôn đáng tin cậy. Việc sử dụng chúng phụ thuộc vào kiến trúc khuôn và loại sản phẩm đúc.
- Trả lại chân:Giúp đưa cụm đầu phun về vị trí ban đầu khi khuôn đóng lại. Chiều dài và cách sắp xếp tiếp xúc của chúng phải phù hợp với thiết kế tấm đẩy.
- Lò xo:Cung cấp lực quay trở lại hoặc chuyển động có kiểm soát trong các cơ chế đã chọn. Việc lựa chọn lò xo nên xem xét tải trọng làm việc, phạm vi nén, tuổi thọ mỏi, nhiệt độ vận hành và không gian lắp đặt sẵn có.
- Vòng định vị:Định vị khuôn so với vòi phun của máy phun và định vị lỗ mở. Kích thước của nó phải phù hợp với giao diện máy và cách sắp xếp các đường dẫn của khuôn.
- Ống lót Sprue:Cung cấp đường vào cho nhựa nóng chảy từ vòi phun của máy vào hệ thống chạy khuôn. Bán kính vòi phun, kích thước lỗ và hình dạng chỗ ngồi cần phải tương thích.
- Tấm đeo:Bảo vệ các bề mặt tiếp xúc trượt ở những khu vực như thanh trượt và các cơ cấu khuôn chuyển động khác. Chúng có thể được thay thế khi độ mòn đạt đến mức không thể chấp nhận được, giúp bảo vệ các cấu trúc khuôn đắt tiền hơn.
- Phụ kiện dẫn đường:Có thể bao gồm các hướng dẫn bổ sung, điểm dừng và các thành phần căn chỉnh cho bố cục khuôn cụ thể. Cấu hình chính xác phải tuân theo bản vẽ khuôn đã được phê duyệt.
- Các thành phần khóa và giới hạn:Kiểm soát các giai đoạn chuyển động của khuôn đã chọn hoặc cung cấp các chức năng định vị trong các thiết kế yêu cầu chúng.
- Con dấu và phích cắm:Hỗ trợ các yêu cầu về kênh làm mát và mạch chất lỏng theo quy định của thiết kế khuôn. Đánh giá vật liệu và áp suất của chúng phải phù hợp với điều kiện vận hành.
Không phải mọi khuôn đều yêu cầu mọi thành phần trong danh sách này. Ví dụ, một khuôn cơ bản có thể không cần bộ nâng hoặc khối khóa phức tạp, trong khi khuôn có các đường cắt bên có thể phụ thuộc vào thanh trượt, chốt góc và tấm mài mòn để hoàn thành chuỗi chuyển động của nó. Danh sách thành phần phải được tạo từ bản vẽ lắp ráp khuôn và danh mục vật liệu, với mỗi bộ phận được gán một chức năng và số tham chiếu rõ ràng.
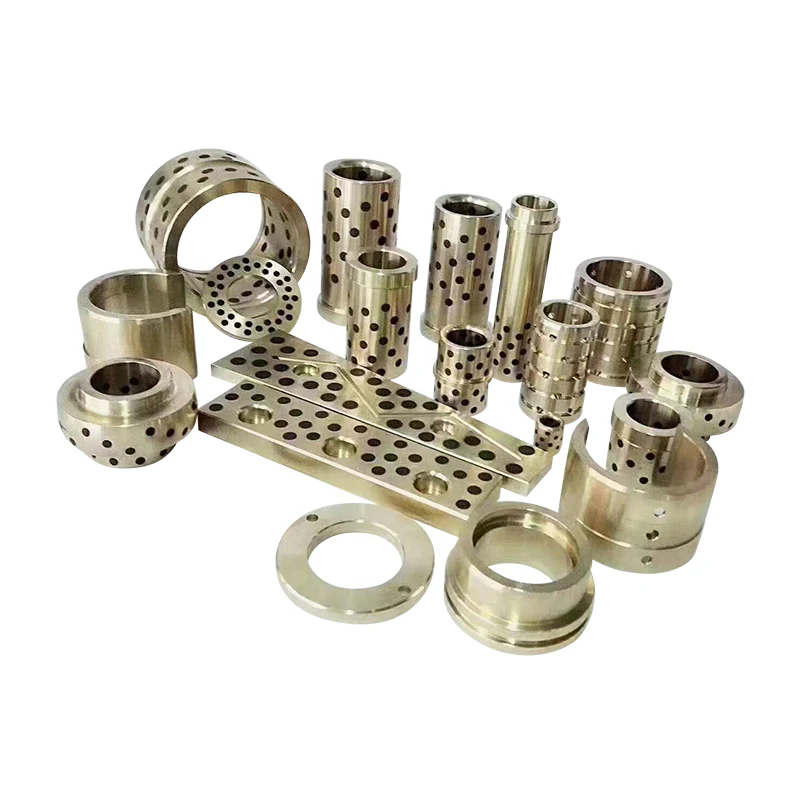
Công ty TNHH Công nghiệp Khuôn mẫu Moldburger liệt kê các trụ dẫn hướng và tấm chịu mài mòn, thanh dẫn hướng và các phụ kiện khuôn khác, chốt đẩy và ống bọc ngoài trong số các danh mục thành phần khuôn của công ty. Khi tìm nguồn cung ứng các bộ phận này, thông số kỹ thuật mua hàng của chúng tôi phải xác định loại thành phần, số bản vẽ, vật liệu, độ cứng, kích thước, xử lý bề mặt và số lượng. Điều này làm giảm sự mơ hồ giữa các thành phần trông giống nhau nhưng có thể có các yêu cầu chức năng khác nhau.
Vật liệu, dung sai và chất lượng sản xuất nên được đánh giá như thế nào?
Độ chính xác không được thiết lập chỉ bằng tên vật liệu hoặc danh sách máy. Nó là kết quả của mối quan hệ được kiểm soát giữa các yêu cầu thiết kế, tình trạng nguyên liệu thô, quy trình gia công, xử lý nhiệt, mài, lắp ráp và kiểm tra. Một bộ phận có thể đáp ứng các kích thước danh nghĩa nhưng vẫn hoạt động kém nếu độ phẳng, độ song song, độ đồng tâm, độ cứng hoặc độ hoàn thiện bề mặt của nó không phù hợp cho ứng dụng. Do đó, người mua nên đánh giá các yêu cầu sản xuất và kiểm tra cùng với thông số kỹ thuật của sản phẩm.
Các loại thép nên được kết hợp như thế nào với các chức năng thành phần?
Các thành phần khuôn khác nhau chịu các dạng ứng suất và mài mòn cơ học khác nhau. Một tấm lớn phải cung cấp sự hỗ trợ về cấu trúc và duy trì hình dạng của nó. Trụ dẫn hướng chịu sự tiếp xúc trượt lặp đi lặp lại. Chốt đẩy tiếp xúc với lực nén, ma sát và chuyển động lặp đi lặp lại. Việc chọn một loại vật liệu cho mỗi bộ phận sẽ bỏ qua các điều kiện vận hành khác nhau này.
Thông tin sản phẩm do Moldburger Mold Industry Co., Ltd. công bố xác định một số tùy chọn thép cho các ứng dụng làm đế khuôn, bao gồm P20, 4140, H13, thép không gỉ và S7. Các mô tả được liệt kê liên kết P20 với các ứng dụng khuôn đa năng và khả năng gia công tốt, 4140 có độ bền và độ dẻo dai, H13 có khả năng chịu nhiệt, thép không gỉ có khả năng chống ăn mòn và S7 có khả năng chống va đập. Đây là những tài liệu tham khảo lựa chọn, không đảm bảo có thể thay thế cho nhau. Cấp chính xác phụ thuộc vào thành phần, nhựa, nhiệt độ xử lý, độ mài mòn dự kiến và yêu cầu bảo trì.
Ví dụ, P20 có thể phù hợp với nhiều tấm có mục đích chung, trong khi H13 thường được xem xét khi nhu cầu nhiệt cao hơn hoặc điều kiện mài mòn cụ thể chứng minh việc sử dụng nó. Cấp độ không gỉ có thể phù hợp trong các ứng dụng trong đó khả năng chống ăn mòn là quan trọng, nhưng cấp độ chính xác và xử lý nhiệt vẫn cần được xác nhận. Người mua cũng nên phân biệt giữa vật liệu cơ bản của tấm và vật liệu được sử dụng để chèn, bộ phận dẫn hướng, bộ đẩy và bộ phận mài mòn.
Xử lý nhiệt là một cân nhắc quan trọng khác. Độ cứng ảnh hưởng đến khả năng chống lõm và mài mòn, nhưng chỉ riêng độ cứng không mô tả độ dẻo dai, độ ổn định kích thước hoặc khả năng chống nứt. Nếu một bộ phận được làm cứng sau khi gia công thô, kế hoạch sản xuất phải tính đến khả năng biến dạng có thể xảy ra và nhu cầu mài hoàn thiện. Đối với các bộ phận yêu cầu lắp khít, việc kiểm tra phải được thực hiện sau giai đoạn gia công và xử lý nhiệt cuối cùng, không chỉ trước chúng.
Dung sai kích thước nào đáng được quan tâm nhất?
Không phải mọi kích thước trên bản vẽ khuôn đều có tầm quan trọng chức năng như nhau. Chiều dài và chiều rộng tổng thể của tấm có thể có dung sai tương đối rộng, trong khi các lỗ dẫn hướng, tính năng định vị, túi chèn và giao diện trượt có thể yêu cầu kiểm soát chặt chẽ hơn nhiều. Một kế hoạch kiểm tra hữu ích sẽ xác định các kích thước quan trọng đối với chức năng và xác định cách đo lường chúng.
Các lĩnh vực điển hình cần chú ý bao gồm:
- Độ phẳng và độ song song của tấm:Ảnh hưởng đến cách đóng khuôn và cách phân bổ tải trọng kẹp trên toàn bộ cụm.
- Vị trí lỗ dẫn hướng:Xác định mối quan hệ giữa hệ thống dẫn hướng với khoang và tấm lõi.
- Đường kính trụ dẫn hướng và độ thẳng:Ảnh hưởng đến độ vừa vặn khi chạy, ma sát và sự căn chỉnh lặp lại.
- Chèn kích thước túi:Xác định xem các hạt dao khoang và lõi có thể được định vị và giữ lại chính xác hay không.
- Vị trí và đường kính lỗ phun:Ảnh hưởng đến chuyển động của chốt và nguy cơ cọ xát hoặc giật.
- Điều kiện bề mặt phân chia:Ảnh hưởng đến việc đóng khuôn và nguy cơ phát sáng do tiếp xúc kém hoặc hư hỏng.
- Tính năng lắp đặt và định vị:Phải phù hợp với máy phun và thiết kế khuôn đã được phê duyệt.
Trang đế khuôn ProSeries liệt kê gia công CNC cho các tấm và bộ phận, đồng thời mô tả phương pháp sản xuất nhằm đạt được sự căn chỉnh và khớp chính xác. Một trang thông số kỹ thuật chế tạo khuôn riêng biệt liệt kê phạm vi kích thước tiêu chuẩn từ 150 mm x 150 mm đến 600 mm x 600 mm, độ hoàn thiện bề mặt tiêu chuẩn Ra 0,4 micromet và dung sai cộng hoặc trừ 0,01 mm đối với các kích thước quan trọng. Những số liệu này thuộc về thông số kỹ thuật đã được công bố và không được tự động áp dụng cho mọi loạt đế khuôn hoặc bộ phận riêng lẻ.
Một trang cơ sở khuôn phun khác liệt kê một bộ kích thước tiêu chuẩn khác, thông tin về độ hoàn thiện bề mặt và dòng mô hình. Vì các trang sản phẩm được xuất bản có thể mô tả các cấu hình khác nhau nên người mua nên yêu cầu một bản vẽ và bảng thông số kỹ thuật tổng hợp cho mẫu đã chọn. Báo giá cuối cùng phải nêu rõ dung sai nào áp dụng cho từng kích thước quan trọng, cách đo độ nhám bề mặt và liệu hồ sơ kiểm tra có được cung cấp cùng với đơn đặt hàng hay không.
Quy trình sản xuất và kiểm tra nào hỗ trợ khả năng lặp lại?
Khả năng gia công chỉ phù hợp khi nó được kết nối với các kích thước và tính năng mà thiết kế khuôn yêu cầu. Phay và khoan CNC được sử dụng để tạo ra các biên dạng tấm, lỗ, túi và các tính năng lắp đặt. Mài chính xác có thể cải thiện độ phẳng, độ song song và tình trạng bề mặt. Dây EDM có thể được sử dụng cho các cấu hình hoặc tính năng khó tạo ra bằng cách cắt thông thường. Có thể cần phải xử lý nhiệt để đạt được độ cứng quy định, trong khi kiểm tra kích thước sẽ xác minh xem phần hoàn thiện có phù hợp với bản vẽ hay không.
Hồ sơ công ty của Moldburger Mold Industry Co., Ltd. liệt kê các máy CNC của Makino, Dawei và FANUC, máy phóng điện của Makino và Sodick, máy cấp dây chậm, máy mài Okamoto, máy tiện và thiết bị đo tọa độ Hexagon. Nó cũng báo cáo một đội ngũ gồm 30 kỹ sư thiết kế và hơn 100 nhân viên kỹ thuật chuyên môn. Các tài nguyên được xuất bản này cho biết phạm vi thiết bị và nhân sự được công ty mô tả, trong khi quy trình được sử dụng cho một đơn đặt hàng riêng lẻ phải được xác nhận dựa trên kế hoạch sản xuất thực tế của công ty.
Máy đo tọa độ có thể được sử dụng để kiểm tra các đặc điểm hình học và so sánh các vị trí đo được với bản vẽ kỹ thuật. Đối với các kích thước đơn giản hơn, các dụng cụ đo đã hiệu chuẩn, micromet, dụng cụ đo lỗ khoan, dụng cụ đo chiều cao và dụng cụ đo độ nhám bề mặt có thể phù hợp. Phương pháp kiểm tra phải được lựa chọn theo dung sai và hình học được kiểm tra. Kết quả đo chỉ có ý nghĩa khi thiết bị có độ phân giải phù hợp, trạng thái hiệu chuẩn và quy trình đo xác định.
Lý tưởng nhất là tài liệu chất lượng phải bao gồm giấy chứng nhận vật liệu, báo cáo độ cứng nếu được chỉ định, kết quả kiểm tra kích thước cho các tính năng quan trọng và hồ sơ về bất kỳ quy trình đặc biệt nào theo yêu cầu của bản vẽ. Đối với các đơn hàng lặp lại, việc lưu giữ các bản vẽ đã được phê duyệt và tiêu chí kiểm tra giúp duy trì tính nhất quán giữa các lô. Nếu một bộ phận nhằm mục đích thay thế bộ phận hiện có, người mua phải cung cấp bản vẽ gốc hoặc mẫu đã được xác minh và xác định mọi thay đổi so với bản sửa đổi trước đó.
Làm thế nào người mua có thể giảm thiểu rủi ro tìm nguồn cung ứng và lắp ráp?
Các nhóm mua sắm thường so sánh các thành phần khuôn theo đơn giá và thời gian giao hàng. Những yếu tố này quan trọng nhưng chúng cần được đánh giá dựa trên tính tương thích, yêu cầu kiểm tra và chi phí gián đoạn sản xuất. Một bộ phận dẫn hướng giá rẻ bị mòn sớm có thể dẫn đến các vấn đề về căn chỉnh, công việc bảo trì và các bộ phận đúc bị loại bỏ. Một thành phần được chỉ định chính xác có thể có giá mua cao hơn nhưng mang lại giá trị vòng đời tốt hơn nếu nó giảm thời gian ngừng hoạt động và tần suất thay thế.
Trước khi đặt hàng, hãy sử dụng các điểm đánh giá kỹ thuật sau:
- Xác nhận loại khuôn, cách sắp xếp tấm và giao diện máy.
- Cung cấp bản vẽ lắp ráp khuôn và bản vẽ thành phần mới nhất đã được phê duyệt.
- Xác định các loại vật liệu, yêu cầu về độ cứng và điều kiện xử lý nhiệt.
- Chỉ định các kích thước quan trọng, dung sai hình học và độ nhám bề mặt.
- Xác nhận xem các thành phần có phải tuân theo DME, HASCO, FUTABA hoặc tiêu chuẩn được chỉ định khác hay không.
- Kiểm tra khả năng thay thế lẫn nhau với các bộ phận khuôn hiện có và các bộ phận thay thế dự kiến.
- Thống nhất về các yêu cầu về tài liệu kiểm tra, đóng gói, nhận dạng và truy xuất nguồn gốc.
- Xem lại lịch trình giao hàng liên quan đến gia công, xử lý nhiệt, mài và kiểm tra lần cuối.
Thông tin về cơ sở khuôn phun do nhà cung cấp công bố đề cập đến khả năng tương thích DME, HASCO và FUTABA. Người mua vẫn phải xác định chuỗi tiêu chuẩn cụ thể và kích thước cần thiết. Bản thân cụm từ “tiêu chuẩn quốc tế” là chưa đủ vì các hệ thống khác nhau có thể sử dụng các quy ước về kích thước, sự phù hợp và thành phần khác nhau. Tài liệu mua hàng kỹ thuật của chúng tôi phải nêu rõ tiêu chuẩn, số bộ phận và bản sửa đổi nếu cần có khả năng thay thế lẫn nhau.
Đối với các dự án tùy chỉnh, Moldburger Mold Industry Co., Ltd. có thể được đánh giá dựa trên khả năng xem xét bản vẽ, chế tạo tấm và cấu hình thành phần theo yêu cầu cũng như cung cấp thông tin chất lượng liên quan. Sự phối hợp tại nhà máy của chúng ta nên tập trung vào việc giải quyết các câu hỏi kỹ thuật trước khi sản xuất, đặc biệt khi đơn hàng bao gồm các kích thước không chuẩn hoặc các bộ phận thay thế. Quy trình phê duyệt rõ ràng giúp tránh những sửa đổi có thể tránh được sau khi bắt đầu gia công.
Phần kết luận
Khuôn phun chính xác dựa trên nền khuôn ổn định và bộ linh kiện tiêu chuẩn được phối hợp. Các tấm kẹp, tấm khoang và lõi, tấm đỡ, khối đệm và vỏ ống đẩy cung cấp nền tảng kết cấu. Trụ dẫn hướng, ống lót, chốt đẩy, ống bọc ngoài, chốt quay trở lại, vòng định vị, ống lót trục dẫn hướng và các bộ phận chống mài mòn hỗ trợ chuyển động chính xác và tháo bộ phận đáng tin cậy. Lựa chọn vật liệu, kiểm soát kích thước, khả năng tương thích của máy và hồ sơ kiểm tra xác định xem các bộ phận này có hoạt động cùng nhau như dự định hay không.
Công ty TNHH Công nghiệp Khuôn mẫu Moldburgercung cấp các giải pháp đế khuôn và thành phần tiêu chuẩn được hỗ trợ bởi các thông số kỹ thuật vật liệu đã công bố, tài nguyên gia công và thiết bị kiểm tra. Nếu bạn đang phát triển một khuôn phun mới hoặc tìm nguồn cung ứng linh kiện thay thế, hãy gửi cho nhóm của chúng tôi bản vẽ, yêu cầu vật liệu, chi tiết máy và điều kiện sản xuất dự kiến. Yêu cầu đánh giá kỹ thuật và báo giá để xác định cấu hình phù hợp cho dự án dụng cụ của bạn.
Câu hỏi thường gặp
Hỏi: Sự khác biệt giữa đế khuôn và các thành phần khuôn tiêu chuẩn là gì?
Trả lời: Đế khuôn là tập hợp cấu trúc của các tấm và các bộ phận hỗ trợ giữ khoang, lõi, hệ thống dẫn hướng và cơ cấu đẩy. Các thành phần khuôn tiêu chuẩn là các bộ phận chức năng được lắp đặt bên trong hoặc xung quanh cụm lắp ráp đó, chẳng hạn như trụ dẫn hướng, ống lót dẫn hướng, chốt đẩy, ống bọc đẩy, chốt quay trở lại, vòng định vị và ống lót dẫn hướng. Đế khuôn cung cấp hỗ trợ về cấu trúc, trong khi các bộ phận tiêu chuẩn kiểm soát việc căn chỉnh, chuyển động, định vị và tháo bộ phận. Cả hai phải được chỉ định cùng nhau để đạt được hoạt động khuôn đáng tin cậy.
Hỏi: Loại thép nào thường được sử dụng làm đế khuôn phun chính xác?
Trả lời: Thép cứng trước P20 và 1.2311 thường được sử dụng cho các tấm đế khuôn đa năng vì chúng mang lại sự kết hợp thực tế giữa khả năng gia công và hiệu suất cơ học. Các lớp khác có thể được lựa chọn theo ứng dụng. Ví dụ: 4140 gắn liền với sức mạnh và độ dẻo dai, H13 có khả năng chịu nhiệt, thép không gỉ có khả năng chống ăn mòn và S7 có khả năng chống va đập. Lựa chọn cuối cùng nên xem xét cấu trúc khuôn, nhựa, nhiệt độ vận hành, điều kiện mài mòn, độ cứng yêu cầu và tài liệu vật liệu của nhà cung cấp.
Hỏi: Tại sao trụ dẫn hướng và ống lót lại quan trọng đối với độ chính xác của khuôn phun?
A: Trụ dẫn hướng và ống lót kiểm soát vị trí tương đối của hai nửa khuôn khi khuôn mở và đóng. Các bộ phận được khớp chính xác giúp khoang và lõi gặp nhau ở vị trí mong muốn, giảm chuyển động không mong muốn và bảo vệ các bề mặt phân chia. Các yêu cầu về đường kính, độ thẳng, độ khít, độ cứng, độ hoàn thiện bề mặt và bôi trơn của chúng đều ảnh hưởng đến hiệu suất. Khoảng hở quá mức có thể góp phần gây ra sai lệch, trong khi lắp quá chặt có thể gây ra ma sát, tạo vết hoặc kẹt trong quá trình vận hành lặp đi lặp lại.
Hỏi: Nên chọn chốt đẩy cho khuôn ép nhựa như thế nào?
Trả lời: Nên chọn chốt đẩy theo hình dạng của bộ phận đúc, độ dày thành, độ co của vật liệu, lực kéo và khả năng chống đẩy dự kiến. Vị trí tiếp xúc của chúng phải phân bổ lực nhả mà không gây ra các dấu hiệu nhìn thấy được hoặc biến dạng bộ phận. Đường kính chốt, chiều dài, kiểu đầu, hình dạng đầu, độ cứng và độ vừa vặn trong tấm đẩy phải được kiểm tra dựa trên bản vẽ khuôn. Ống bọc đầu phun có thể phù hợp hơn xung quanh các trụ hình trụ hoặc các chốt lõi nơi cần có bề mặt tiếp xúc xung quanh.
Hỏi: Người mua nên cung cấp thông tin gì khi đặt hàng đế khuôn tùy chỉnh?
Trả lời: Người mua nên cung cấp bản vẽ lắp ráp khuôn mới nhất, kích thước tấm, kiểu máy, khoảng cách thanh giằng, chi tiết trục lăn, vòng định vị và yêu cầu lắp đặt, giao diện đầu phun, sắp xếp khoang, loại nhựa và điều kiện sản xuất dự kiến. Đơn đặt hàng cũng phải nêu rõ loại vật liệu, độ cứng, dung sai tới hạn, độ hoàn thiện bề mặt, tiêu chuẩn áp dụng và các tài liệu kiểm tra cần thiết. Việc cung cấp thông tin này trước khi báo giá giúp nhà sản xuất đánh giá khả năng tương thích, xác định các yêu cầu gia công đặc biệt và giảm rủi ro về các vấn đề về kích thước hoặc lắp ráp.